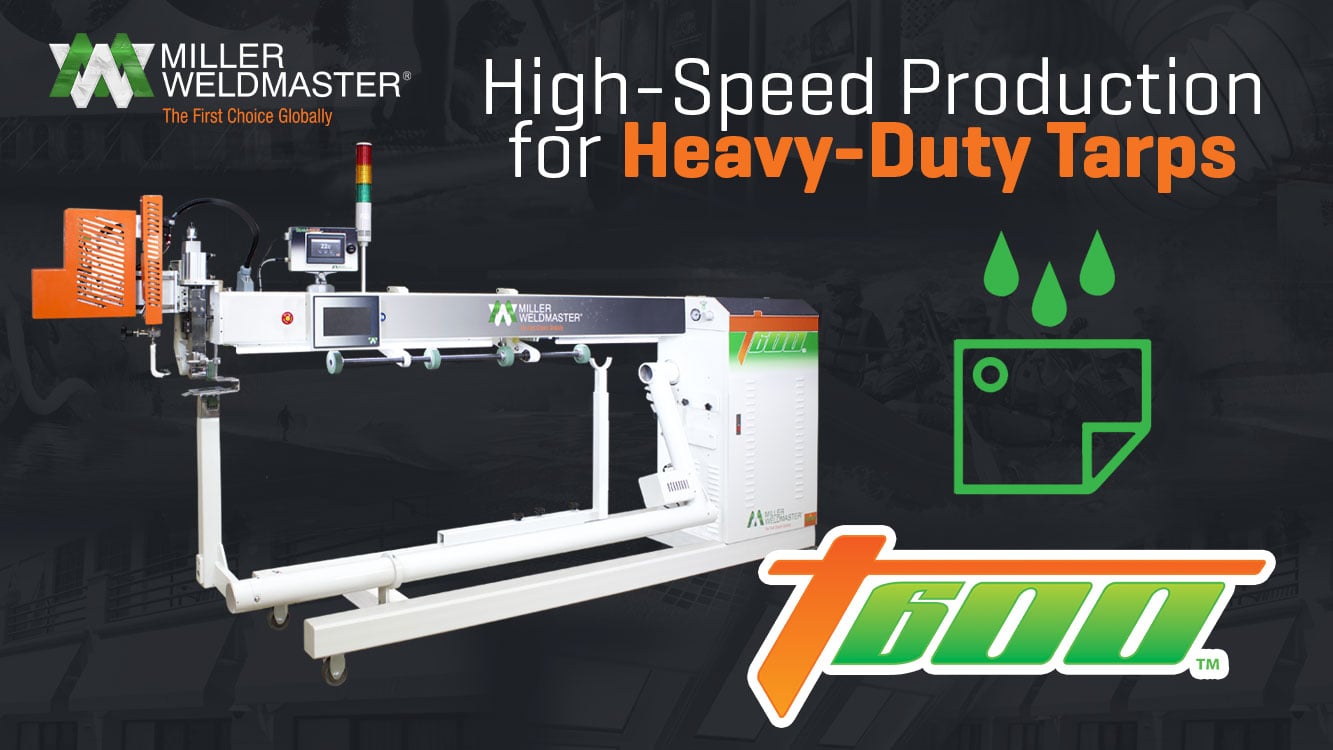
This guide to tarpaulin welding covers everything you need to know about welding tarps, including the right process, material understanding, and equipment. In this tarpaulin welding guide, we break down the steps for welding PVC and polyethylene (PE) tarps, how to build strong hems and webbing, and what to know about QC testing and long-run automation. Tarpaulin welding machines are used across various industries for outdoor structures such as tents, banners, and awnings, where waterproof and durable seams are essential. A key focus of this guide is PVC tarpaulin welding, highlighting specialized equipment and techniques for creating strong, weatherproof joins on outdoor PVC fabric structures. Selecting a tarpaulin welding machine based on material compatibility, power supply, and production needs is crucial for achieving optimal results. If you manufacture truck tarps, agricultural covers, construction tarps, container tops, or large industrial panels, this guide gives you the foundation for cleaner, longer-lasting seams.
For machines built for this work, see our tarpaulin welding machines.
なぜ縫製ではなくターポリンを溶接するのか?(ターポリン溶接と縫製の耐久性比較)
縫製は針と糸で素材に穴を開けるのに対し、溶接は熱可塑性樹脂の層を単一の連続した部品に融合させる。耐久性の差は顕著である。
溶接継ぎ目が縫い継ぎ目より優れている理由:
-
針穴なし→ より強力な防水性
-
より高い縫い目強度→ 溶着材は基布の強度に近い性能を発揮する
- 連続溶接 → シームレスで均一な接合により、最高の信頼性を実現
-
より優れた耐久性→ スレッド劣化なし
-
外観の改善→ 清潔で均一な仕上げ
縫製がまだ意味を持つとき:
-
軽量タープ
-
材料が溶接できない状況
-
グロメット補強などの付属品を追加する場合
しかし、大型トラック用タープ、産業用カバー、長寿命のファブリック構造物においては、溶接が常に遥かに耐久性の高い結果をもたらします。溶接プロセスは耐久性のある結合を形成し、ターポリンの寿命と性能を向上させます。溶接品質は、ターポリンの縫い目の長期的な耐久性を確保する上で重要な要素です。
材料の基礎:PVCとPEターポリンの比較と溶着性
PVC(ポリ塩化ビニル)タープ
- 耐久性に優れたPVC素材で作られており、優れた溶接性と優れた耐候性を提供します
-
頑丈で長持ち
-
優れた溶接性
-
高い柔軟性、優れた低温性能
-
標準重量:400~900 g/m²
PE(ポリエチレン)タープ
-
軽量で経済的
-
低いメルトフロー指数
-
溶接がより困難である
-
グレードによっては低温脆化の可能性あり
溶接性概要:
-
PVC:熱風、ホットウェッジ、または高周波溶着により容易に融合する。
-
PE:より精密な温度制御が必要であり、配合によっては溶接が安定しない場合がある。
PVCは通常、産業用や高負荷用途に選ばれ、PEは低価格タープに広く用いられる。
PEタープは溶接できますか?(ポリエチレンタープの溶接方法)
はい、PEは溶接可能ですが、狭い温度範囲と慎重なパラメータ制御が必要です。PEシートの溶接では、適切なシーム強度と品質を確保するため、正しい温度範囲の選択が極めて重要です。
体育が難しい理由:
-
融点が低い → 過熱しやすくなる
-
表面への付着が少ない
-
PE製剤間のさらなる差異
PEタープの溶接に使用される方法:
-
熱風溶接による慎重な温度低下(この方法はPVCの溶接やPVCターポリンの溶接にも一般的に用いられる)
-
低速ホットウェッジ溶接
-
精密シール用インパルス溶接
溶接工程における精密な加熱は、材料の損傷を防ぎ、耐久性のある接合を確保するために不可欠である。PEタープの溶接プロセス全体では、制御された加熱、圧力の加え方、動きの管理を通じて、均一で高品質な継ぎ目を実現する。
ヒント:同じロットの端材でPE溶接のテストを行ってください。わずかな配合の違いでも溶接性に影響します。強固な溶接を実現するには、溶接プロセスの各工程に細心の注意を払い、プロセス管理を厳密に行う必要があります。
大型パネルの段階的な継ぎ目作成:切断から溶接完了まで
このプロセスを用いて、強固で均一な大型パネルを構築してください。適切な溶接機器を使用することは、一貫した結果と高品質な継ぎ目を実現するために不可欠です。
機械のセットアップ
製造元の指示に従って熱風溶接機を設置してください。溶接工程中に適切な量の加熱空気が供給されるよう、空気量を調整してください。 圧着ローラーが適切に調整され正常に作動していることを確認してください。これらは材料を効果的に接合するために均一な圧力を加えます。加熱空気の温度を適正に維持することは、熱可塑性材料の適切な溶着に不可欠です。機械を操作する前に、電源コード、ノズル、溶着ローラー、ガイドに損傷や異物がないか点検してください。
溶接パス
溶接工程では、加熱した空気を溶接部位に正確に照射し、材料を溶解・融合させます。本プロセスは制御された温度の加熱空気を使用し、材料との直接接触を必要としないため、表面損傷のリスクを低減します。均一な接合を確保するため、溶接機をシームに沿って安定して移動させてください。
溶接後仕上げ
溶接後は、溶接部を冷却させてください。溶接部の健全性と耐久性を確保するため、気泡や溶接漏れなどの弱点がないか注意深く点検してください。必要に応じて余分な材料をトリミングしてください。
1. 材料の準備
-
表面をきれいにする
-
切り口を直角に揃える
-
裾や重ね部分用に余分な材料を計画する
2. エッジヘムとウェビングの統合
-
端を1~2インチ折り曲げる
-
補強用のウェビングを挿入する
-
仮止めして位置を保持する
3. 補強パッチ(コーナー及び応力集中点)
-
トラックのタープの四隅と固定箇所にパッチを追加する
-
一貫性を保つために、あらかじめカットされたテンプレートを使用する
4. オーバーラップ設定
-
標準的な重ね合わせ:1.5~2インチ
-
縫い目強度には均一な幅が不可欠である
5. 機械のセットアップ
-
設定温度、速度、圧力
-
材料に応じて調整:PVCはより高い熱が必要;PEはより低い熱と低速が必要
6. 溶接パス
-
材料を平らに保つ
-
安定した供給を維持する
-
しわや空気の閉じ込めを避ける
7. 溶接後仕上げ
-
余分な部分を切り取る
-
破片を掃除する
-
完全に冷却してから張力をかけること
8. 最終品質検査
-
縫い目の均一性を確認する
-
ピールテストを実施する
-
防水性を確認する
製造に関する詳細な情報は以下を参照してください:
https://www.weldmaster.com/blog/mastering-tarp-heat-sealing-and-stitching-tips
厚手タープの溶接パラメータ – 設定値とその理由
厚い素材にはより強固な溶接と厳密な管理が必要です。ターポリンの長期的な耐久性には適切な溶接設定が不可欠であり、過酷な環境に耐える強固で防水性の高い縫い目を確保します。
主要な定義:
-
縁のヘム:強度を高めるための折り縁
-
ウェビング:補強用ストラップを裾に溶接または縫い付け
-
コーナーパッチ:高応力コーナーに溶接された追加部品
溶接設定の推奨事項:
-
厚い裾の圧力を上げる
-
ウェビング溶接時は速度を落とす
-
コーナーパッチの複数溶接パス
-
厚いレイヤーを組み合わせる際は、より大きなオーバーラップを使用してください
-
厚手のタープや工業用ファブリックには、ホットエア溶着機を使用して均一で高品質な縫い目を実現します
これらの溶接パラメータは、屋根用防水シートの施工においても極めて重要です。建設・改修プロジェクトにおいて長期的な性能を発揮するためには、耐久性のある防水接合が求められます。
補強が不十分な箇所は、特にトラックカバーや貨物固定システムにおいて、タープ破損の最も一般的な原因である。
大型パネル溶接の自動化 – 設備経路と生産効率
大型の防水シートは幅10~30フィート、長さ50フィート以上になることが多く、専用の設備が必要となる。
自動化オプションには以下が含まれます:
-
ロングアーム式熱風溶接機または熱間ウェッジ溶接機
-
工業用ファブリック溶接用熱風溶接機
-
高周波溶着機(HF)は電磁波を利用して熱可塑性樹脂の接合を行う
-
移動式溶接機
-
自動カバー生産ライン
-
大型テーブルを備えたHFまたはインパルスシステム
携帯型の手動または半自動機械は、少量または時折の使用には十分である可能性がある一方、大量の作業には自動化システムまたは高稼働率の機械が必要となる。
自動化が実現する:
-
より高いスループット
-
オペレーターによるミスの減少
-
縫い目幅と強度の均一性
-
人件費の削減
-
大幅なスクラップ削減
最適な性能を確保し、ダウンタイムを最小限に抑えるためには、熱風溶接機および高周波溶接機に対する定期的なメンテナンスと予備部品の確保が不可欠です。生産規模を拡大する際、溶接装置を一括発注することで、OEMカスタマイズ、迅速な出荷、延長保証などのメリットが得られます。
自動化システムについて詳しく知る:
https://www.weldmaster.com/automated-covers-tarpaulin
品質管理及び防水ターポリンの縫い目試験
強固な縫い目には測定可能な品質管理が必要である。
推奨される品質管理試験:
-
剥離・引張試験:縫い目強度が基布の80%以上であることを確認すること
-
破裂試験または漏れ試験:X分間、加圧または散水
-
目視/超音波検査:溶接不良や気泡の有無を確認する
-
防水テスト:縫い目からの浸水がないことを確認する
QCチェックリスト例:
-
溶接パラメータ記録
-
オペレーターのイニシャル
-
材料バッチ番号
-
継ぎ目を検査し、承認済み
補強のベストプラクティスについては、以下を参照してください:
https://www.weldmaster.com/blog/tarp-reinforcement-techniques
ターポリン溶接機のメンテナンスとベストプラクティス
信頼性の高い縫い目は、信頼性の高い機械にかかっています。ホットエア溶着装置の定期的なメンテナンスは、信頼性の高い性能と高品質な結果を得るために不可欠です。
日々の業務:
-
ノズルの清掃
-
ローラーを点検する
-
破片を取り除く
週間タスク:
-
温度の正確さを確認する
-
ウェッジ/熱風ノズルを点検する
年次保守点検:
-
完全な校正
-
摩耗したローラーとヒーターを交換する
オペレーターのベストプラクティス:
-
正しい給餌方法を学ぶ
-
フラットパネルの位置合わせを維持する
-
継ぎ目の破損の初期兆候に注意せよ
-
現場修理やメンテナンスには携帯型熱風溶接機を使用し、特に機動性が重要な野外作業環境において有効である。
-
ホットエア溶接機は、緊急避難所やその他の過酷な現場での迅速な修理に不可欠である
-
ホットエア溶接機の最適な性能を発揮するには、定期的なメンテナンスとオペレーターの訓練が不可欠である。
Miller Weldmaster 、トレーニング、部品、グローバルな現地サービスを通じて製造業者をMiller Weldmaster :
https://www.weldmaster.com/contact-us
方法比較表:PVC対PE溶接
| 素材 | 一般的な方法 | 代表的なパラメータ | シーム強度 | 課題 |
|---|---|---|---|---|
| PVC |
熱風、くさび、HF(高周波、高周波電磁波/電磁界)、超音波溶接 |
300~600℃(方法による) | 基布の約70~95% | 重質、可塑剤の経年劣化 |
| PE | 熱気、くさび、衝動 | 低温窓 | 基布の約50~80% | 冷たい脆さ、一貫性のない処方 |
注:HF溶接(高周波溶接とも呼ばれる)は、PVCなどの熱可塑性材料内部に高周波電磁界を用いて熱を発生させ、強固で耐久性のある接合部を形成する。このプロセスは高周波電磁波による内部発熱に依存し、気密・水密の接合を実現する。一方、超音波溶接は接合部で高周波振動を用いて発熱させるため、薄肉や繊細な材料に適している。 その他の方法(熱風溶着やホットウェッジ溶着など)は外部から熱を発生させ、様々な工業用繊維接合技術に汎用性があります。高周波溶着は特に熱可塑性材料における気密・防水シール形成に効果的です。
主なポイント:
-
PVC=頑丈なタープに最適
-
PE= 軽量で経済的だが、確実に溶接するのが難しい
-
HF溶接は、内部で熱を発生させ、強固で密閉された接合部を作り出す能力があるため、超音波溶接や他の方法と比較して、最も強度の高いPVCシームを生成することが多い。
その他の機器オプションを見る:
https://www.weldmaster.com/machine-overview
結論:より強く、より長持ちするタープを実現するための総合的な取り組み
耐久性のある溶接ターポリンの製造には以下が不可欠である:
-
適切な材料理解(PVC対PE)
-
適切な溶接パラメータ
-
補強戦略
-
シームテスト
-
機械の保守点検
大型タープの製造には、パネルの慎重な取り扱いと機械制御の一貫性も求められます。数十年にわたる世界的な経験を持つMiller Weldmaster 、タープメーカーがより強固で長寿命の溶接カバーを製造するのをMiller Weldmaster 支援しています。
重厚なターポリンの溶接に関するよくある質問
重厚な防水シートを溶接する最も耐久性のある方法は何ですか?
産業用トラックのタープやコンテナカバーには、熱風溶着、ホットウェッジ溶着、または高周波溶着が一般的である。高周波溶着は通常、PVCに対して最も強固な接合を提供する。
大型トラックのタープ用溶接シームの幅はどれくらいにするべきですか?
一般的な重ね合わせ幅は、機械と材料の厚さによって異なりますが、1.5~2インチ(38~50ミリメートル)です。
標準的なターポリン溶接機はどの程度の厚さの素材を処理できますか?
PVCタープは最大約900 g/m²(≈1.0–1.2 mm)までが一般的に溶着されます。PEはばらつきが大きく、試験が必要な場合があります。
溶接シームの防水性を確保するために、どのように試験しますか?
剥離試験、引張試験、溶接部の目視検査、および加圧水噴射試験または水没試験を実施する。