
プールカバーやライナーの溶接機とは何ですか?
プールカバーおよびライナー用溶接機は、熱、圧力、速度を利用して、PVC、ポリエチレン、ビニールメッシュなどの熱可塑性繊維を融合させ、住宅用および商業用プール製品向けに、防水性があり構造的に堅牢な継ぎ目を作る産業用機器です。
プールカバーの製造に使用される機械は、プールライナーの製造に使用されるものとは異なります。製品の種類ごとに、構造上の要件、材料の特性、製造工程が異なるため、プールカバーやライナーの縫い目を溶接するための専用プラスチック溶接機は、特定の材料や生産目標に合わせて設計されています。この違いを理解することが、適切な設備を選定するための第一歩となります。
ソーラープールカバー、安全カバー、あるいはビニール製プールライナーのいずれを製造する場合でも、選択する溶接機によって、継ぎ目の品質、生産速度、および単位当たりのコストが直接決まります。Miller Weldmaster 社は、プールカバーおよびライナーメーカー向けに特化した溶接機を設計・製造しています。そのラインナップは、標準的な単一オペレーター用ユニットから、1回の工程で溶接、切断、スリット加工をすべて行う完全自動システムまで多岐にわたります。このガイドでは、貴社の業務に適した機械を選ぶために知っておくべきすべての情報を網羅しています。
要点
- プールカバーやライナーの溶接には、熱風、ホットウェッジ、または高周波(RF)溶接が用いられます。適切な方法は、使用する素材や継ぎ目の種類によって異なります。ポリエチレン(PE)やポリプロピレン(PP)製のカバーは熱風で溶接されます。PVCやビニール製のライナーは、RF、熱風、またはホットウェッジで溶接されます。
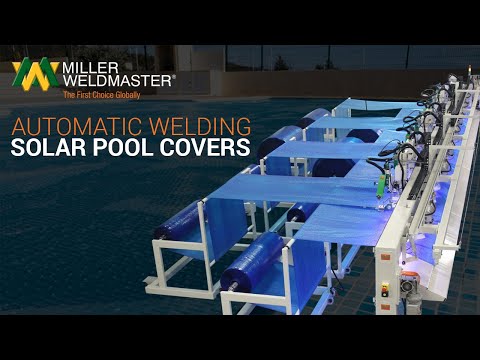
- プールカバーの自動溶接システムは、一度に複数のロールを溶接し、ボタンひとつでカバーを裁断・スリット加工でき、材料の取り扱い作業を軽減します。
- Miller Weldmaster 当社の機械は、PVC、HDPE、LDPE、PP、ビニールメッシュなど、主要なプールカバーおよびライナーの素材をすべて対応しています。
- 標準的な機械は、小ロットや特注の作業に適しています。自動化システムは、連続的な大量生産のために設計されています。
プールカバーやライナーの溶接機をお探しの際は、ぜひMiller Weldmaster をお選びください
Miller Weldmaster お客様のチームと連携して、現場での設置およびオペレーター研修の手配を行います。機械の種類に応じて、技術者が1~3日間現場に常駐します。さらに、ご購入前にはお客様ご自身の材料を使用した溶接サンプルを無料でご提供いたします。これにより、投資を決定する前に、溶接部の強度、外観、品質を安心して評価していただけます。
プールカバーとプールライナー:それぞれに必要なもの
| プールカバー | プール用ライナー | |
|---|---|---|
| 主要機能 | 表面保護、保温、安全性 | 構造用防水シート |
| 一般的な材料 | PE、PP、PVC、ビニールメッシュ | PVC/ビニール、HDPE、LDPE |
| 主な溶接の種類 | フラットパネルの継ぎ目、定尺カット | 平縫い、サイドウォールのビード溶接 |
| 生産の優先順位 | 高速、マルチロール対応、溶接・切断・スリット | 縫い目の強度、精度、材料との適合性 |
| 推奨される溶接方法 | 熱風(PE/PP);RF(PVCカバー) | RF、熱風またはホットウェッジ(PVC/ビニール);熱風またはホットウェッジ(PE) |
プール用品において、なぜ溶接が縫製や接着よりも優れているのか
プール用品は、紫外線、プール用化学薬品、そして絶え間ない機械的ストレスにさらされています。縫い目には針穴が生じ、そこから水が浸入し、化学的劣化の原因となります。接着部分は、熱や湿気の影響を受けやすく、時間の経過とともに剥離が生じやすくなりますが、これらはプール環境では避けられない条件です。
適切に熱溶着された継ぎ目には、穴も、接着剤も、個別の留め具も存在しません。2層の熱可塑性素材が直接融合されており、溶着部は生地そのものの延長となります。
プールカバーおよびライナーの溶接技術
プールカバーのホットエア溶接
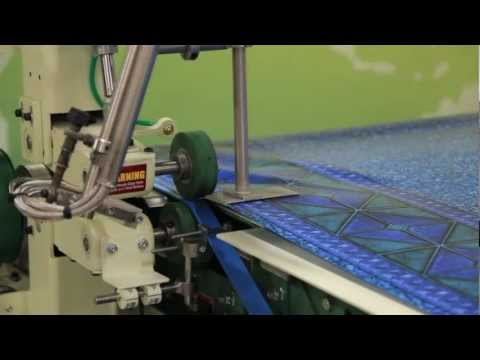
熱風溶接は、ポリエチレンやポリプロピレン製のプールカバーを製造する際に最も広く用いられている方法です。溶接機は、重なり合った2層の熱可塑性繊維生地の間に、精密に制御された加熱空気の流れを吹き付けます。素材の表面が軟化すると、圧着ローラーが直ちにそれらを融合させ、機械がパネルに沿って移動するにつれて、連続した気密性の高い継ぎ目が形成されます。
熱風溶接は、高速で連続的に加工できるため、自動生産に非常に適しています。自動化された熱風システムでは、複数のロールから同時に素材を供給し、継ぎ目を溶接し、完成したカバーを所定の長さに裁断する一連の工程を1回のパスで完了させることができます。このため、熱風溶接は、ソーラーカバー、安全カバー、メッシュカバーを大量生産するメーカーにとって、最も好まれる技術となっています。
熱風はPVCやビニールも溶接できるため、PVC製プールライナーの場合、その選択は継ぎ目の種類によって異なります。ライナーパネルの継ぎ目にはRF溶接が一般的ですが、Miller Weldmaster 社の116 Pool Beading マシンでは、ビードと縁部分をホットウェッジ溶接で接合します。
プール用ライナーのRF(高周波)溶接
RF溶接(高周波溶接、誘電体溶接、あるいは高周波(HF)溶接とも呼ばれる)は、PVCやビニール製のプールライナーに広く用いられています。RF溶接機は、2つの電極の間に配置されたPVC素材に電磁エネルギーを流します。PVCは極性材料であるため、電磁場によって分子が急速に振動し、外部の熱源ではなく素材内部から熱が発生します。
この内部加熱機構により、表面だけでなく素材の全厚さにわたって接着された継ぎ目が形成されます。継続的な静水圧にさらされ、長年にわたる化学物質への曝露に耐えなければならないプール用ライナーにとって、この接着の深さは極めて重要です。
Miller Weldmaster 標準的なRF溶接機に加え、非標準のテーブルサイズ、多電極構成、あるいは既存の生産ラインへの組み込みなど、特定の生産要件を持つ製造業者向けに、特注設計のRFシステムも提供しています。
インパルス溶接と超音波溶接:ニッチなプール用途
インパルス溶接は、シールバーに短時間の制御された電流パルスを流すことで、材料の接合部に熱を発生させ、加圧下で即座に冷却する方式です。ウォームアップ時間が不要なため、修理作業や小ロットの生産、および精密で局所的な継ぎ目が必要な用途に適しています。Miller Weldmaster 社は、プール工事向けに「Impulse Extreme」をラインナップしています。
超音波溶接は、高周波の機械的振動を利用して接合面に熱を発生させる技術です。これは、プールカバーやライナーの製造における主要な方法というよりは、特定の用途における選択肢の一つです。
プールカバーとライナーの素材、およびそれぞれの溶接方法
溶接する材料によって、溶接方法、機械のセットアップ、および溶接設定(温度、速度、圧力)が決まります。以下に、主なプールカバーおよびライナーの素材と、それぞれの溶接方法をご紹介します。プールカバーの素材についてさらに詳しく知りたい場合は、プールカバーの製造に使用される素材に関するガイドをご覧ください。
プールカバーの素材
プールカバーにはいくつかの素材の種類があり、それぞれ紫外線耐性、重量、性能特性が異なります:
- UV安定化ポリエチレン (PE/HDPE/LDPE):ソーラープールカバーや、ほとんどの固形安全カバーに広く使用されている素材です。軽量で、紫外線安定化処理が施されており、気泡入り、平らなタイプ、発泡材ラミネート加工タイプなどが用意されています。熱風による溶接で接合されます。
- ポリプロピレン(PP):雨水を通しつつ、異物を遮断するメッシュ式の安全カバーに使用されます。織物構造で、PPに適した条件で熱風溶着されています。
- PVCコーティング生地:高級な固形カバーや一部の業務用プールカバーに使用されます。PEよりも重く、構造によってはRF溶接が可能ですが、PVCコーティングの重量が支えられる場合は熱風溶接も行われます。
プールライナーの素材
プールライナーの材質選定は、プールの種類、水質への曝露状況、およびライナーに求められる耐用年数によって決まります:
- PVC/ビニール:地上式および埋設式の住宅用プールライナーの主流となる素材です。柔軟性があり、装飾柄の印刷が可能で、プール用薬剤に対する耐薬品性を備えています。RF溶接、熱風溶接、またはホットウェッジ溶接により接合されます。
- HDPE(高密度ポリエチレン):商業用プール、ウォーターパーク、およびより高い耐薬品性や構造的剛性が求められる特殊な施設で使用されます。熱風またはホットウェッジを用いて溶接されます。
- LDPE(低密度ポリエチレン):一部の住宅用ライナーや特殊な設置用途に使用されます。HDPEよりも柔軟性が高く、熱風による溶接が行われます。
材料の厚さや重量は、溶接速度、温度設定、および必要な圧力プロファイルに影響を与えます。ライナー材が厚い場合は、カバー材が薄い場合よりも低い速度で、より高い温度で溶接を行います。Miller Weldmaster では、お客様が機械の設定や購入を行う前に、ご指定の材料を用いて無料の溶接サンプルを作成し、パラメータを確認することができます。
適切なプールカバーやライナー用溶接機の選び方
適切な溶接機を選ぶには、5つの判断基準があります。これらを順番に検討していきましょう。それぞれを検討するたびに選択肢が絞り込まれ、生産ラインに最適な構成が見つかるはずです。
ステップ1 - 素材を特定する
まずはここから始めましょう。使用する素材によって溶接方法が決まり、それによって選べる機械の選択肢が大幅に絞られます。 ポリエチレン(PE)およびポリプロピレン(PP)製のカバーは、熱風で溶接します。PVCまたはビニール製のプールライナーは、継ぎ目の種類に応じて、RF、熱風、またはホットウェッジのいずれかで溶接できます。生産ラインで両方の素材を扱う場合は、熱風式溶接機で両方を溶接するか、ライナーパネル用にRF溶接機を追加することも可能です。不明な点がある場合は、Miller Weldmaster に無料の溶接サンプルを請求し、購入前に専門家のアドバイスを受けてください。
ステップ2 - 生産量を決定する
生産量によって、標準的な溶接機と自動溶接機のどちらが必要かが決まります。受注生産や小ロット生産など、少量から中量の生産では、通常、1人で操作する手動または半自動の溶接機が使用されます。これらは初期費用は抑えられますが、1個あたりの人件費は高くなります。 大量生産では、人件費を削減し、材料の搬送を機械的に行い、長期にわたって安定した溶接品質を維持できる自動化システムの導入が有効です。具体的な導入の分岐点は、製品の複雑さや人件費によって異なりますが、Miller Weldmaster の営業チームが、お客様の業務に最適なソリューションの選定をお手伝いいたします。
ステップ3 - 機能の決定:溶接専用 vs. 溶接・切断・スリット
メーカーによっては、継ぎ目の溶接のみを行う機械を必要とする一方、溶接、切断、スリット加工を1回の自動工程に統合することでメリットを得られる場合もあります。Miller Weldmaster の自動化システムは、複数のロールから材料を供給し、継ぎ目を溶接し、パネルを所定の長さに切断し、端部のトリムをスリット加工するなど、複数の作業を同時に処理できます。この統合により、生産が効率化され、取り扱い時間が短縮され、寸法の一貫性が確保されます。その結果、生のロール材から1つの連続した工程で、効率的に完成したプールカバーが製造されます。
ステップ4 - プールの種類と製品のサイズを検討する
地上設置型の住宅用プール、地中埋設型のオーダーメイドプール、および商業用プールには、さまざまなサイズや形状のカバーやライナーが必要です。溶接機は、取り扱い製品ラインナップの中で最大のパネルサイズに対応できるものでなければなりません。プール用ライナーの場合、ビード溶接は専用の機械で行うことができます。Miller Weldmaster 社の「116 Pool Beading 」は、ホットウェッジ溶接によりビードをライナーの縁部に溶接し、オプションのサイドウォールシステムを使用すれば、縁部と壁面、およびビードと縁部を同時に溶接することができます。
ステップ5 - 研修、サポート、および長期的なサービスの評価
機械はあくまで一要素に過ぎません。Miller Weldmaster では、現場での設置およびトレーニングを手配しており、機種に応じて技術者が1~3日間常駐します。技術者は、セットアップ、溶接パラメータ、メンテナンス、品質チェックについてオペレーターを指導するため、お客様が独力で対応する必要はありません。また、長寿命を確保し、ダウンタイムを最小限に抑えるため、継続的なサービス、スペアパーツ、技術サポートも提供しています。このサポートは、生産の継続性が極めて重要な自動化システムにおいて、特に重要です。
プールカバーおよびライナーの製造に推奨される機械の種類
| 制作シナリオ | 推奨される機械の種類 | 溶接方法 | 主要機能 |
|---|---|---|---|
| オーダーメイドまたは小ロットのプールカバー | 標準型手動式温風機 | 熱風 | シングルシーム溶接;オペレーターによる手動操作;少量生産 |
| 大量生産のソーラーカバーおよび安全カバー | 自動温風システム(例:M100) | 熱風 | 複数のロールを溶接し、各カバーを所定の長さに裁断する |
| PVC/ビニール製プールライナーの製造 | 標準型または特注型のRF溶接機 | RF/誘電体 | 防水性のあるPVCおよびビニールの継ぎ目 |
| ライナー側壁のビード溶接部 | 116 Pool Beading 機械 | ホットウェッジ | ビードをライナーの縁部に溶接します。オプションのサイドウォールシステム |
| 2種類の素材を用いた製造(PEカバー+PVCライナー) | 2台の独立した装置、またはカスタムメイドのマルチテックシステム | 熱風+RF | それぞれの材料は、適切な技術を用いて溶接されています |
標準型と自動型のプールカバー・ライナー溶接機の比較
標準的な機械と自動化システムのどちらを選ぶかは、プールカバーやライナーのメーカーにとって、最も大きな影響を及ぼす設備投資の決定事項です。どちらのタイプも生産品質を満たす溶接を実現します。違いは生産能力、必要な労働力、および運用の柔軟性にあります。多くのメーカーは、需要や品質への期待に応えるため、最終的にはプールカバーやライナーの自動化生産へと移行しています。
標準(手動)溶接機
標準的な機械は手動で操作されます。1人の作業者が、材料を機械に通し、溶接品質を確認しながらパネルを送り出します。これらの機械は、次のような用途に適しています:
- 各製品の寸法が異なる、オーダーメイドのプールカバーやライナーのご注文。
- 自動化への設備投資を正当化できない、小ロットの生産。
- 成長を続け、自動化に向けて着実に進んでいる事業においては、標準的な機械が優れた出発点となります。
- 作業者の判断や調整を必要とする特殊な縫い目や製品の構成。
Miller Weldmaster の標準機種は、依然として高精度で再現性の高い溶接パラメータを実現します。これらは手工具やポータブル溶接機ではありません。温度・速度制御、安定した加圧機能に加え、同技術カテゴリーの自動化システムと同等の材料対応性を備えています。
自動溶接システム
自動溶接システムは、連続的な大量生産を目的として設計されており、材料の搬送を自動化し、一貫した溶接品質を維持することで、労働時間あたりの生産量を最大化します。
Miller Weldmaster の自動プールシステムの主な機能は以下の通りです:
- 複数のロール幅を同時に溶接し、1回の生産工程でさまざまなロールからのパネルを接合します。
- 仕上がり長さに合わせて自動的に切断されるため、別途切断作業を行う必要がありません。
- きれいな仕上がりを実現するスリットエッジ材。
- 温度や速度などの溶接パラメータをデジタル表示します。
- 資材の取り扱い作業が軽減されます。
M100は、Miller Weldmaster 社が開発した自動プールカバー製造システムであり、複数のパネルの溶接と長さ方向の切断を同時に行うように設計されています。このシステムは、生産量の拡大と単位当たりのコスト削減を目指す、ソーラーカバー、安全カバー、フラットパネル型プールカバーの大量生産メーカーに適しています。
標準システムと自動化システムのどちらを選ぶかは、生産量や人手配置の状況によって異なります。例えば、週に50枚の特注カバーを生産する場合と、1日に500枚の標準的なソーラーカバーを生産する場合では、状況が大きく異なります。Miller Weldmaster のチームが、お客様の現在および将来のニーズに基づき、最適な投資判断をお手伝いいたします。
プールカバーとライナーの生産を自社内製化:そのビジネス上のメリット
現在、多くのプールカバーやライナーメーカーは、継ぎ目溶接作業の一部またはすべてを外部委託しています。溶接機を購入してその作業を自社内で行うという決定は、設備投資の判断となります。そのビジネスケースを左右する要因は、コスト削減、品質管理、生産の柔軟性の3つです。
単位当たりのコスト削減と外注による縫製作業の比較
シーム溶接を外部委託すると、出荷する製品1つごとに単位当たりのコストが発生します。このコストには、委託先の利益、輸送費、リードタイム、および外部の生産工程を管理するための調整にかかる間接費が含まれます。機械を自社で所有すれば、こうした繰り返し発生する変動費を、明確な回収期間が定められた固定資本投資に転換することができます。
十分な生産規模を持つメーカーにとって、自社生産による単位当たりのコスト削減効果は急速に積み上がっていきます。機械のコストは耐用年数にわたって償却される一方で、単位当たりのコスト削減効果は溶接される製品ごとに複利的に増加していきます。また、Miller Weldmaster の設備を導入して生産を自社内で行うメーカーは、コストを比例的に増加させることなく生産量の増加に対応しやすくなります。自社所有の機械で生産量を増やす場合の限界費用は低いのに対し、外部委託の生産で生産量を増やす場合は全額が変動費となるからです。
自社で管理する品質管理
シーム溶接を外部委託する場合、温度設定や圧力パラメータ、各シームの品質検査を自社で管理することはできません。完成品を受け取り、委託先の工程が一貫していたことを信頼するしかありません。もし現場でシームに不具合が生じた場合――例えば、静水圧がかかるプールライナーや、荷重がかかる安全カバーなどで――その責任は貴社に帰属します。
溶接機を所有することは、その工程を掌握することを意味します。材料、板厚、品質基準に合わせて、溶接パラメータを設定します。自動化システムでは、温度や速度などの溶接パラメータが表示されるため、オペレーターは変化をリアルタイムで確認できます。ロットに問題が生じた場合、納品後ではなく、機械の現場でその問題を特定することができます。
プール設置業者や販売業者は、一貫性があり、欠陥のない継ぎ目を求めています。溶接作業を自社で行うことで、その一貫性をサプライヤーに委ねるのではなく、自社で管理できるようになります。
季節的な需要に対応した処理能力の柔軟性
プールカバーの需要は季節性があります。冬の終わりから初夏にかけての期間に、年間の生産需要の大部分が集中します。溶接作業を外部委託しているメーカーは、まさにスピードが最も重要となるこの時期に、リードタイムの制約に直面します。3月に業務が滞っている外部委託先では、他社の顧客の注文よりも貴社の注文を優先することはできないのです。
社内に溶接設備を保有していれば、生産スケジュールを自在にコントロールできます。需要が急増した際は、機械の稼働時間を延長すればよいのです。自動化システムなら複数のロールを同時に溶接できるため、繁忙期には人件費を比例的に増やすことなく、労働時間あたりの生産量を飛躍的に向上させることができます。シーズンが終わっても、設備投資は無駄にはなりません。そして、翌年に向けての運営上のメリットも失われることはありません。
Miller Weldmaster プールカバーおよびライナー用溶接機
Miller Weldmaster 世界中のプールカバーおよびライナーメーカーが使用する溶接機の設計、製造、およびサポートを行っています。製品ラインナップは、受注生産や小ロット生産向けの標準的な単一オペレーター用機械から、連続的な大量生産向けに構築された完全自動化システムまで多岐にわたります。また、標準ラインナップでは対応できないニーズを持つ業務向けに、熱風、ホットウェッジ、RF、およびインパルス溶接技術を基盤とした、エンジニアリングによるカスタムソリューションも提供しています。
M100 — プールカバーの自動溶接・切断システム
M100は、Miller Weldmaster 社がプールカバー製造専用に開発した自動化システムです。このシステムは、複数のパネルを溶接して接合し、完成したカバーを所定の長さに切断する作業を同時に行うように設計されており、本来なら別々の工程となる2つの製造作業を、1回の連続した工程に統合しています。
M100は、ソーラーカバー、安全カバー、その他のフラットパネル型プールカバー製品を大量生産するメーカーに適しています。主な生産上の利点は以下の通りです:
- 1回の自動加工工程で複数のパネルを溶接します。
- 仕上がり長さに自動的にカットされるため、追加の切断工程は不要です。
- 生地とケダーは、張力制御機能付きで巻き戻されるため、材料の取り扱いが軽減されます。
- レシピ保存機能を備えたPLCタッチスクリーンにより、迅速な切り替えが可能です。
116 Pool Beading マシン
116 Pool Beading 機は、プールライナーの製造工程のうち、ビードをライナーの側壁に溶接するという1つの工程を行うために設計されています。
ビードとは、プール壁の上部にあるトラック内にライナーを固定する帯状の部材であるため、溶接は強固で、パネルの全長にわたって均一に行われる必要がある。116型は、ホットウェッジ溶接、電動ビードディスペンサー、およびプール用ビニールの駆動式アンワインダーを採用しており、オプションのサイドウォールシステムでは、ボーダーと壁、およびビードとボーダーを同時に溶接することができる。
小ロット生産や特注プール向けの標準機械
少量生産でありながら生産レベルと同等の溶接品質を必要とするメーカーや、寸法が異なる特注のプールカバーやライナーを製造するメーカーにとって、Miller Weldmaster の標準機械シリーズは、自動化システムと同じ基本技術を備えつつ、初期投資を抑えた導入の選択肢を提供します。
Miller Weldmasterプール工事用の標準的な機械には、 T300 FlexT600 Flex熱風溶接機およびホットウェッジ溶接機、 112 Extreme 長くて直線的な継ぎ目用の、ポータブルな Triad Extreme Universal ホットウェッジ溶接機、そして RFlex PVCおよびPU用として、RFlex 社の「Travel」高周波溶接機などが挙げられます。熱風式溶接機はPE、PP、PVC製のカバーやライナー材を溶接し、高周波溶接機はPVCやビニールを溶接します。いずれの機種も温度・速度制御機能を備え、一定の圧力を維持できるほか、Miller Weldmaster による現場での設置およびトレーニングサービスが提供されます。プール工事用機器はすべて、「プール機器検索」に掲載されています。
オーダーメイドおよび特注のプール用溶接ソリューション
一部のプールカバーやライナーメーカーでは、標準的な範囲を超える生産要件を抱えています。例えば、非標準的なプールの形状、異常に幅の広いパネル、複数の素材を扱う生産ライン、既存の製造セルとの統合、あるいは専用システムを必要とする特定の生産量目標などが挙げられます。
Miller Weldmaster 当社は、こうした要件に合わせて、カスタム製の自動溶接システムを設計・製造しています。非標準の電極構成やテーブル形状を必要とし、カスタムRF(高周波)機械技術を活用したい製造業者向けに、カスタムRFシステムをご用意しています。また、マルチロール、高幅、または高速用途向けに、カスタム製熱風システムもご用意しています。まずは、Miller Weldmaster のアプリケーションスペシャリストとのご相談から始めましょう。カタログからの選定ではありません。
お客様のプールカバーやライナーの生産ラインに最適なMiller Weldmaster の機械をご確認ください。お使いの素材を用いた無料の溶接サンプルをご請求いただくか、溶接の専門家にご相談の上、生産要件についてご相談ください。