
高周波(HF)溶接は、電磁エネルギーを用いて熱可塑性材料を内部から加熱することで接合する技術です。米国では通常、高周波(RF)溶接と呼ばれており、誘電体溶接、誘電体シール、RFヒートシールといった名称も耳にしますが、これらはすべて同じ工程を指すものです。Miller Weldmaster 社は、PVC、ポリウレタン、その他の極性プラスチックにおいて気密・水密の接合部を必要とする製造業者向けに、高周波(RF)溶接技術を開発・提供しています。
このガイドでは、高周波(HF)溶接の仕組み、溶接可能な材料、用途、他のプラスチック溶接法との比較、ソリッドステート式とチューブ式の高周波溶接機の違い、そしてRF溶接が自社製品に適しているかどうかを判断する方法について解説します。
このガイドの内容:
- 高周波(RF)溶接とは何ですか?
- 高周波溶接はどのように機能するのでしょうか?
- どのような材料がHF溶接に適していますか?
- 高周波溶接の利点
- 高周波溶接が用いられる場面
- 高周波溶接とその他のプラスチック溶接方法の比較
- RF溶接は、御社の製品に適していますか?
- 高周波溶接機:ソリッドステート式と真空管式
- 安定した安全なRF溶接を行うためのヒント
- Miller Weldmaster 高周波溶接機
- よくある質問
高周波(RF)溶接とは?
高周波(HF)溶接(ラジオ周波数(RF)溶接とも呼ばれる)は、電磁エネルギーを利用して熱可塑性材料を接合するプロセスです。外部から熱を加える熱溶接法とは異なり、HF溶接は材料の内部から加熱します。高周波電界により、材料中の極性(双極子)分子が前後に振動し、その分子間の摩擦によって発生した熱が材料を軟化させ、各層を融合させます。 当社の高周波用語集では、これらの用語についてさらに詳しく解説しています。
熱は素材の内部から発生するため、裸火や熱風、接着剤や溶剤は一切使用されず、時間、圧力、RFエネルギーの精密な組み合わせのみによって処理が行われます。その結果、均一で気密性・防水性に優れた継ぎ目が形成され、目立ちにくく、多くの場合、周囲の素材と同等かそれ以上の強度を備えています。
高周波(RF)溶接はどのように機能するのでしょうか?
すべてのRF溶接機は、同じ動作原理に基づいています。発電機が高周波エネルギーを発生させ、電極(ダイ、ツール、またはバーとも呼ばれる)がそれを溶接部位に伝達します。この工程は5つのステップから構成されています:
- 材料を配置する:溶接領域において、上部電極と下部プレートの間に、2層以上の熱可塑性樹脂を挟み込む。
- 電磁界を印加する:電極間に、通常27.12 MHzの高周波電磁界を印加する。
- 分子の振動と加熱:物質中の極性分子が振動し、物質を内側から外側へと加熱する。
- 圧力をかける:材料が柔らかくなる間、圧力をかけることで各層を密着させたままにし、それらが一体化するようにする。
- 冷却とシール:エネルギー供給が停止すると、溶接部は加圧された状態で冷却され、強固できれいなシールが形成されます。圧力、溶接時間、冷却時間を適切に制御することで、すべての溶接に一貫性と再現性がもたらされます。
実際に動いているところを見てみたいですか?このRF溶接の短いアニメーションをご覧ください。
どのような材料がHF溶接に適していますか?
| 素材 | RF溶接可能ですか? | 備考 |
| PVC(ビニール) | はい | その強い極性のおかげで、RF溶接で最も一般的に使用される材料です。 |
| PU(ポリウレタン)およびTPU | はい | インフレータブルや防水用途に最適。 |
| エヴァ | はい | 柔軟性のある医療用および一般消費者向け製品に使用されています。 |
| PET-G | はい | 医療用および透明包装用途に使用。 |
| ポリプロピレン(PP) | いいえ | 非極性。熱風溶接やホットウェッジ溶接など、別の方法が必要。 |
| ポリエチレン(PE) | いいえ | 非極性。別の溶接方法が必要。 |
| ナイロン | いいえ | RF電界には反応しません。 |
HF溶接が可能なのは極性熱可塑性樹脂のみです。これは、このプロセスが分子双極子を利用して熱を発生させるためです。ポリエチレンやポリプロピレンなどの非極性プラスチックは電界に反応しないため、これらを接合するには別の溶接方法が必要となります。適切な材料群内であれば、RF溶接は、厚い素材や薄い素材、補強布やフィルム、そして無地、着色、あるいは印刷された表面など、あらゆる素材に対応可能です。
PVCは断然最も一般的な選択肢です。タープ、バナー、カバー、ライナー用の当社のPVC溶接機をご覧ください。
ポリウレタンとTPUもそれに次ぐ人気を誇っており、特にインフレータブル製品や医療製品で広く使用されています。ポリウレタン生地の溶接について、詳しくはこちらをご覧ください。
素材適合性が重要な理由
適切な材料を選択することで、溶接強度、耐久性、および規制への準拠が確保されます。医療、アウトドア用品、工業用包装の分野では、材料の適合性が安全性や性能に影響を与える可能性があります。お使いの材料が溶接可能かご不明な場合は、サンプルをお送りください。当社の装置で試験を行い、正常に溶接できることを確認いたします。

高周波溶接の利点
- 強固な継ぎ目:気密性・防水性に優れ、多くの場合、元の素材よりも強固な結合。
- 一貫した結果:生産工程全体を通じて信頼性が高く、再現性のある溶接が可能であり、これにより品質管理も簡素化されます。
- 精密な接着:複雑な形状や曲面であっても、端面がきれいで、継ぎ目が正確に仕上がります。
- 多層溶接:一度に複数の層を溶接できる。他の多くの方法では2層しか溶接できないのに対し、この方法ではそれが可能だ。
- 再溶接可能な継ぎ目:継ぎ目は、補強や修正のために再度溶接することができます。これは、縫製では不可能なことです。
- カスタム形状:専用の金型を使用することで、オーダーメイド製品に独自の形状やシールを実現できます。
- 迅速な生産:サイクルタイムが短いため、大量生産に適しています。
- 歪みが最小限:局所的な加熱により、周囲の材料への損傷を防ぎ、表面の焼けや焦げ付きも発生しません。
- エネルギー効率:この機械は数秒で加熱・冷却が可能で、他の技術に比べてエネルギー消費量が少ない。
- クリーンなプロセス:接着剤、溶剤、副生成物を一切使用しません。
- コンプライアンス:業界の規制(FDA、ASTM、ISO)への準拠をサポートします。
- 自動化対応:大量生産向けに、デジタルシステムやロボットシステムと容易に統合可能です。
高周波溶接が用いられる場面
- 医療・製薬分野:血液バッグ、点滴バッグおよび輸液バッグ、血圧計用カフ、輸液用ブラダー、手術用ドレープ、および使い捨て衣類など、無菌で漏れのない縫い目が不可欠な製品。
- インフレータブル製品:ラフト、緊急用シェルター、エアマットレス、バウンスハウス、および加圧状態で空気を保持しなければならない救命胴衣など。当社のインフレータブル製品向け溶接ソリューションをご覧ください。
- プールライナーおよび貯水施設:プールライナー、池用ライナー、RFシール加工された貯水用ライナー、および継ぎ目の完全な防水性が求められる貯水タンク。
- 防護装備およびカバー:防護服、産業用個人防護具(PPE)、軍用シェルター、および気密性の高いバリア縫い目を特徴とする保護カバー。
- 自動車・航空宇宙:内装部品、ドアパネル、エアバッグ、救命浮具、および安全シール。
- 張力構造物、テント、タープ:大型の張力構造物、テント、タープ、日よけ、ジオメンブレンなど。これらは、多くの場合、大型のRF溶接機で溶接されます。
- 工業用および民生用製品:高速シャッター、オイルブーム、看板、資材運搬用製品、工業用包装材、防水装備。
HF溶接がこれらの分野で優れている理由
- 清潔で無菌的なシール処理は、医療製品の汚染を防ぐものであり、HF溶接は薄いシートやフィルムをしっかりとシールすることができます。
- 高いシーム強度により、圧力、応力、摩耗に耐えることができ、複雑な多層構造の製品においても、複数の層を一度に溶接することが可能です。
- 高速で再現性の高いサイクルにより、消費財や工業製品の大量生産に最適です。

高周波溶着と他のプラスチック溶着法との比較
| 特徴 | HF(RF)溶接 | 熱風溶接 | 超音波溶接 |
| 加熱方法 | 電磁(内部) | 外部熱風 | 高周波振動 |
| 素材の互換性 | 極性熱可塑性プラスチック | PEやPPを含む、より幅広い品揃え | 薄いプラスチックのみ |
| スピード | 速い | 中程度 | とても速い |
| 縫い目の強度 | 高い | 中~高 | 中程度 |
| 自動化の統合 | 素晴らしい | グッド | グッド |
その他の布地溶接方法との違い:
- 熱風溶接は、層の間に加熱した空気を吹き込みながら、圧力をかけてそれらを接合する手法です。薄くて柔軟な素材や、汎用的な継ぎ目、現場での修理に適しています。
- ホットウェッジ溶接は、重なり合った層の間に加熱したウェッジを挟んで行います。この方法は、厚手の材料やコーティングされた材料、および長くまっすぐな継ぎ目に適しています。
- インパルス溶接は、短い電流パルスを利用して材料を加熱・接合する手法です。特に、繊細で熱に弱いフィルムに適しています。
- 超音波溶接は機械的な振動を利用します。小型、剛性が高い、あるいは薄い部品には超音波溶接が最適ですが、大型の部品や気密性の高い継ぎ目、厚みのある材料には高周波(RF)溶接の方が適しています。
最も一般的な2つの布地加工方法を並べて比較したい場合は、当社の「熱風溶着とRF溶着の比較」をご覧ください。
高周波溶接を選ぶとき
「PVCタープの溶接には、HF溶接の方が熱風溶接より優れているのか?」という質問に対する答えは、一言で言えば「はい」です。特に、気密性の高い継ぎ目、高い強度、そして美しい仕上がりが求められる場合にはそうです。HF溶接は、PVCの極性分子構造のため、特に効果的です。HF溶接は、極性材料、大量生産、および厳格なコンプライアンス要件が求められる業界において、最適な選択肢となります。一方、より幅広い材料への対応や現場での修理を目的とする場合は、熱風溶接の方が適しているかもしれません。
RF溶接は貴社の製品に適していますか?
以下の質問を参考にして、RF溶接、あるいは他の方法が自社の生産に適しているかどうかを判断してください:
- 素材の種類と厚さ:RF溶接には、PVC、PU、TPU、EVA、PET-Gなどの極性素材が必要です。厚手の素材やコーティングされた素材は、RF溶接やホットウェッジ溶接に適しています。一方、薄手のフィルムや熱に弱いフィルムは、インパルス溶接や熱風溶接に適している場合があります。
- 製品の形状:バナーやカバーなどの平らな製品には、熱風やホットウェッジが適しています。3D製品や管状の製品(インフレータブル製品、ブラダー、ダクトなど)には、RF溶接が適しています。
- 継ぎ目の要件:継ぎ目を気密または水密にする必要がある場合、あるいは見た目をきれいでプロフェッショナルなものにしたい場合は、RF溶接およびインパルス溶接が最もきれいな仕上がりをもたらします。
- 生産量:少量生産や特注の案件は手動式機械で対応可能ですが、大量生産の場合は自動化されたRF溶接ラインを活用すると効率的です。
- オペレーターのスキル:最新のRF装置は直感的な操作画面を備えており、研修時間を短縮できますが、安定した結果を得るためには、依然としてオペレーターの研修が重要です。
- 予算とROI:購入価格だけでなく、機械の耐用年数、エネルギー消費量、メンテナンス、処理能力も考慮してください。多くの場合、高性能なRF溶接機は、生産性の向上や廃棄物の削減を通じて、長期的には費用対効果が高くなります。
確実な確認方法は、素材を試験することです。当社チームでは、お客様が投資を行う前に、素材が適切に溶接できるかどうかを確認するための無料の素材試験サービスを提供しています。
高周波溶接機:ソリッドステート式と真空管式
すべての高周波溶接機には、RFエネルギーを発生させる発電機が搭載されています。主なタイプは2つあり、どのタイプが適しているかは、使用する材料、生産規模、および求められる精度によって異なります。
従来の(管式)高周波溶接機
従来のRF溶接機は、何十年にもわたり業界の主力機器として活躍してきました。これらの装置は真空管発振器を用いて高周波エネルギーを発生させ、大規模な溶接作業において高い出力と信頼性を発揮しますが、その性能を維持するためには継続的なメンテナンスと熟練した技術者が必要です。
- メリット:大型部品に対応できる高出力、実証済みの信頼性、そして初期費用が安いこと。
- デメリット:チューブの交換頻度が高いこと、ウォームアップ時間が長いこと、そしてエネルギー消費量とダウンタイムが多いこと。
固体RF溶接機
ソリッドステート式高周波溶接機は、真空管の代わりに半導体増幅器を採用しています。これにより、応答速度が向上し、周波数制御がより精密になり、エネルギー効率も大幅に向上します。具体的には、真空管式システムに比べて消費電力が最大50%削減されます。安定した周波数出力により、毎回均一な溶接結果が得られ、制御精度の向上によりアーク発生が抑制され、手動での周波数調整も不要です。初期費用は高くなる場合がありますが、運用・保守コストは低くなります。
| 特徴 | 固体RF | 従来型(チューブ式)RF |
| 周波数安定度 | 素晴らしい | 中程度 |
| 溶接の均一性 | 高い | 可変 |
| ダウンタイム | 最小限 | より高い(チューブ交換) |
| 必要なメンテナンス | 低い | 高い |
どちらを選ぶべきでしょうか?
- 厳格な検証と美しい溶接ビードが求められる医療機器の溶接、省エネを重視するメーカー、および稼働率と安定性を重視する大量生産ラインには、ソリッドステートRFをお選びください。
- テント、タープ、ジオメンブレンなどの大判製品、すでにチューブ式装置を導入済みの工場、および最大出力が必要な高耐久性素材には、従来のRF方式を選択してください。
Miller Weldmaster同社の「RFlex 」シリーズのRF溶接機は、アーク抑制機能、安定した出力、デジタル制御インターフェースを備え、従来型およびソリッドステート型の高周波溶接技術の両方に対応するように設計されています。
高周波溶接における革新と自動化
よりスマートな設備とシームコントロール
最新のHF溶接機には、以下のような特長がある:
- 再現性のある設定のためのデジタル制御
- リアルタイムの監視と診断。主要な指標を追跡するセンサーにより、継ぎ目の一貫性を維持します。
- 予知保全および品質管理のためのIoT統合
- 新しい素材やデザインへの迅速な対応が可能で、長期間の遅れが生じません
自動化により、人的ミスが減り、縫い目の不具合によるロスが削減され、小ロットから本格生産まで容易にスケールアップが可能です。
持続可能性と材料効率
高周波溶接は、より環境に優しいものづくりをサポートする:
- 精密溶接によるスクラップの削減
- 化石燃料による暖房の代わりに、クリーンな電力を利用する
- PVCやPUなどのリサイクル可能な素材に対応
- 接着剤や溶剤が不要になる
安定した安全なRF溶接を行うためのヒント
- 材料に合わせて設定を調整してください。厚みのある材料の場合は、溶接時間を長くしたり、出力を上げたりする必要がある場合があります。本格生産に入る前に、試験溶接を行って設定を微調整してください。
- 溶接サイクルを制御する:溶接(保持)時間、圧力、冷却時間、および重ね幅を一定に保つ。
- 電極の校正と清掃を徹底してください。校正済みの電極は圧力とエネルギーを均一に分散させ、工具を清潔に保つことでアーク発生を防ぐことができます。
- 素材の支え:周囲の素材が適切に支えられていることを確認してください。特に厚みのある素材の場合は注意が必要です。
- よくある問題に注意してください。過熱すると反りが生じ、圧力が適切でないと継ぎ目が不均一になり、互換性のない素材同士では接着されません。
- プロセスを文書化する:書面による手順書(SOP)を作成することで、作業者やシフトを問わず、一貫した結果が得られるようになります。
- 安全を最優先に:機械の防護装置、ロックアウト/タグアウトの手順、遮蔽、および接地を徹底し、作業者に実地訓練を実施してください。
- 機械のメンテナンス:電極、金型プレート、配線を定期的に点検し、品質に影響が出る前に摩耗部品を交換し、機械のソフトウェアを常に最新の状態に保つ。
特定の溶接欠陥の修正方法については、当社のRF溶接トラブルシューティングガイドをご覧ください。
Miller Weldmaster 高周波溶接機
Miller Weldmaster 50年以上にわたり、米国製の溶接機の設計を手掛けてきました。熱風、ホットウェッジ、インパルス技術に高周波(RF)技術を組み込むため、Miller Weldmaster は、75カ国以上で6,500台以上のRF溶接機を販売してきたZemat Technology Groupと提携し、据置型、移動型、および特注型のRF溶接機シリーズを共同開発しました:
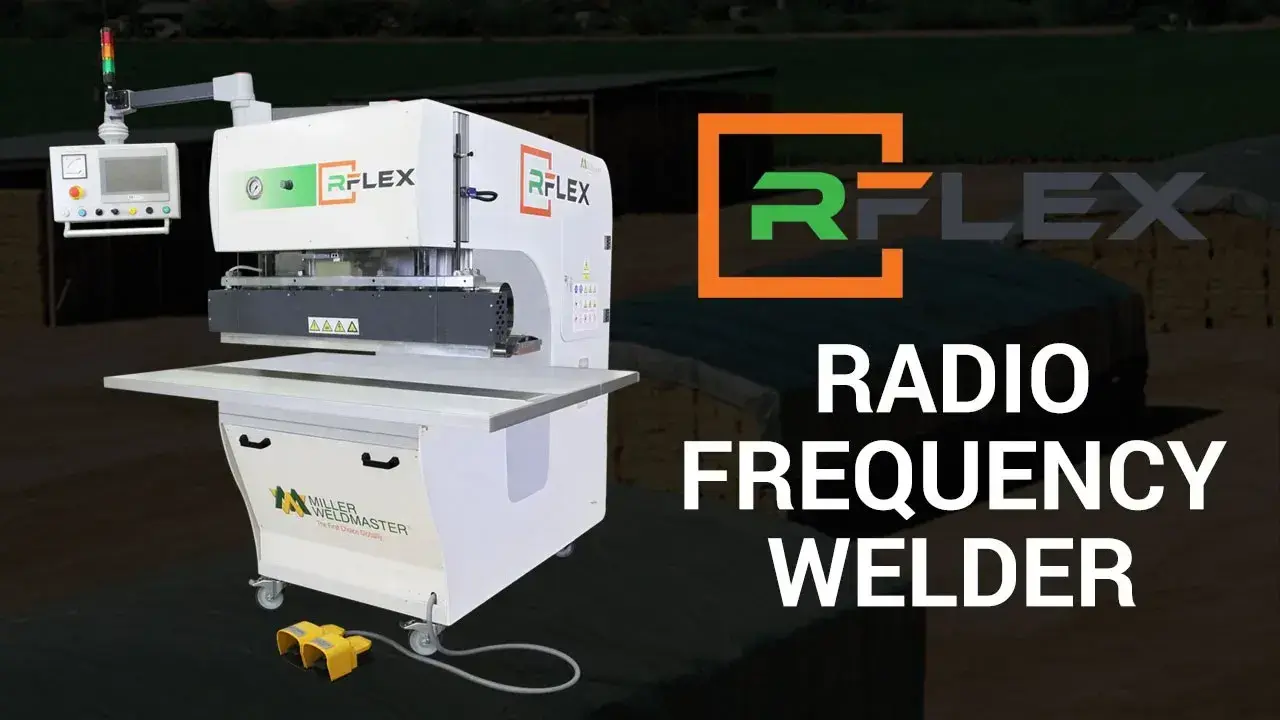
- RFlex:汎用性、性能、安全性を追求して設計された据え置き型RF溶接機です。タッチスクリーンによる操作、迅速なセットアップを可能にするプログラム可能な設定、そして狭い場所や複雑な形状にも対応する高精度な溶接アームを備え、多層構造であっても、継ぎ目がほとんど目立たない、強固で均一な防水溶接を実現します。
- RFlex 移動式:大型の張力構造物、タープ、ジオメンブレン、テント向けの、ヘッドが移動するRF溶接機です。オプションの最大100メートルまでの真空作業台とレーザーガイドを使用すれば、生地を位置合わせし、真空で固定した後、ヘッドに作業を任せることができます。
- RFlex 製品概要:コンパクトで高精度な高周波溶接機。
- 特注RF装置:当社のエンジニアは、包装、自動車、医療、その他の特殊用途向けに、特注電極、自動化機能、高度な制御システムなどを備えた特注RF溶接装置を設計しています。
当社のチームは、無料の材料試験、最適な機械の選定支援から、導入後のトレーニング、技術サポート、メンテナンスに至るまで、最初から最後までお客様を全面的にサポートいたします。